
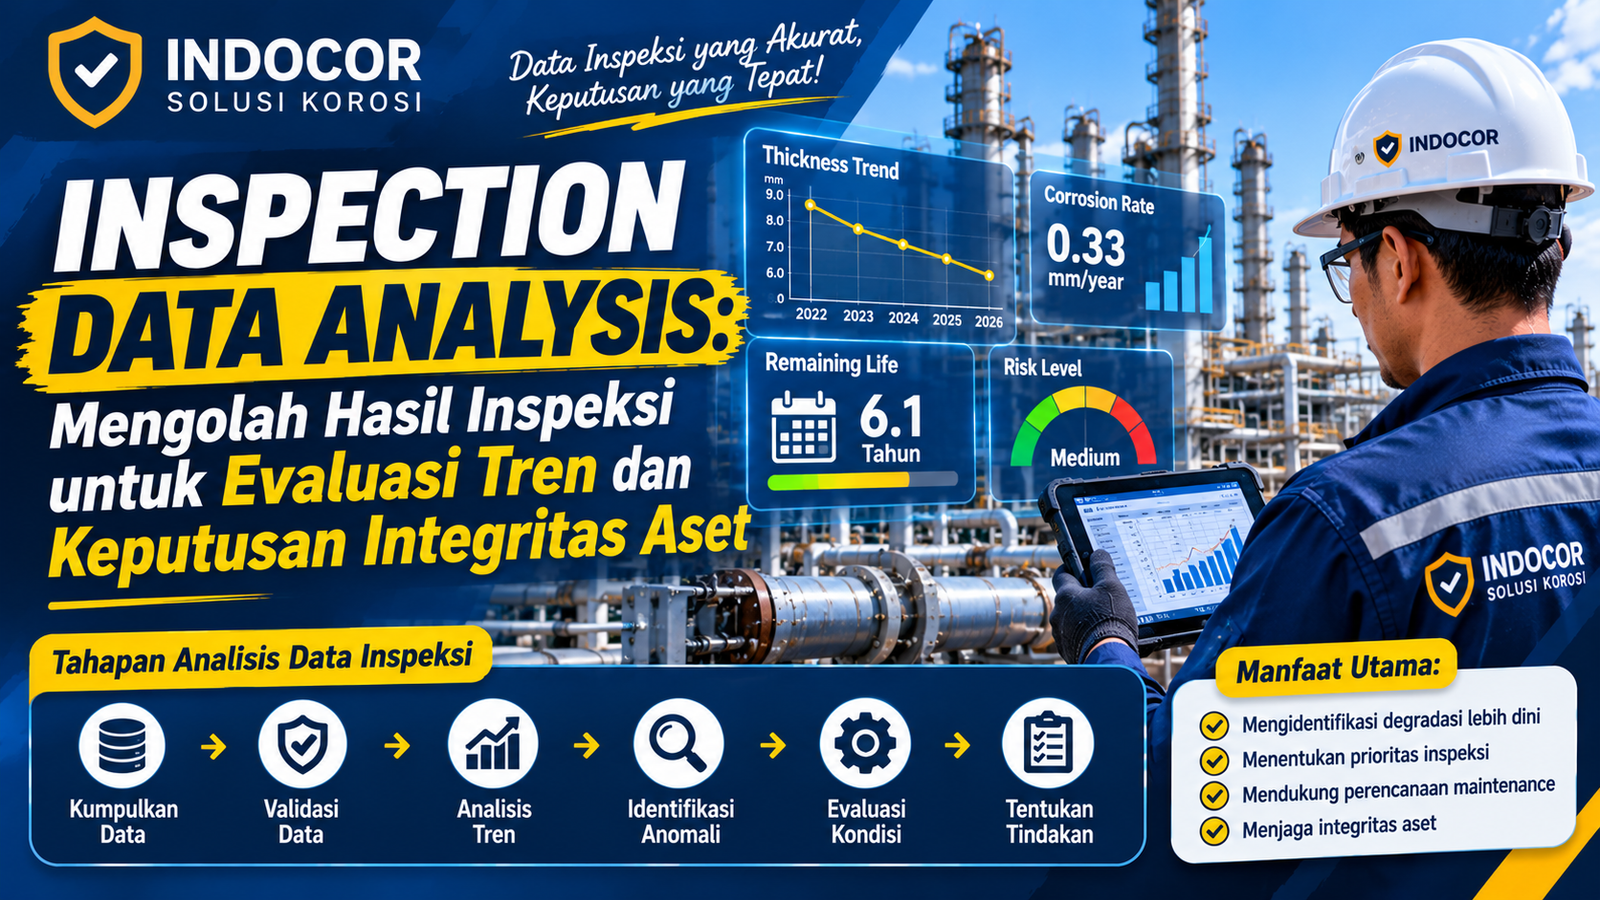
Dalam fasilitas industri, kegiatan inspeksi menghasilkan berbagai data yang menggambarkan kondisi aktual peralatan dan sistem perpipaan. Data tersebut dapat berupa hasil pengukuran ketebalan, pemeriksaan visual, pengujian Non-Destructive Testing (NDT), temuan kerusakan, serta riwayat perbaikan dan pemeliharaan.
Namun, data inspeksi tidak akan memberikan manfaat maksimal apabila hanya disimpan sebagai laporan tanpa dianalisis lebih lanjut.
Hasil pengukuran ketebalan sebesar 8 mm, misalnya, belum cukup untuk menyimpulkan apakah suatu pipa berada dalam kondisi baik atau mengalami degradasi. Diperlukan informasi tambahan seperti ketebalan sebelumnya, ketebalan minimum yang dipersyaratkan, laju kehilangan ketebalan, lokasi pengukuran, mekanisme kerusakan, dan kondisi operasi.
Proses mengolah, memeriksa, membandingkan, serta menginterpretasikan informasi tersebut dikenal sebagai Inspection Data Analysis.
Analisis data inspeksi membantu organisasi memahami perkembangan kondisi aset, mengidentifikasi perubahan pola kerusakan, mengevaluasi efektivitas pengendalian korosi, dan menentukan tindakan yang diperlukan untuk menjaga integritas peralatan.
Penelitian di Indonesia juga menunjukkan bagaimana data hasil inspeksi dapat digunakan untuk menghitung laju korosi, memperkirakan remaining life, mengevaluasi kelayakan peralatan, dan menyusun prioritas inspeksi. Dengan demikian, inspeksi tidak berhenti pada aktivitas pengumpulan data, tetapi menjadi bagian dari proses pengambilan keputusan dalam Asset Integrity Management.
1. Apa Itu Inspection Data Analysis?
Inspection Data Analysis adalah proses sistematis untuk mengolah dan mengevaluasi hasil pemeriksaan suatu aset guna memperoleh informasi mengenai kondisi material, perkembangan kerusakan, dan kebutuhan tindakan lanjutan.
Analisis dapat dilakukan terhadap berbagai jenis data, antara lain:
– Hasil pengukuran ketebalan material.
– Data corrosion rate.
– Hasil visual inspection.
– Hasil ultrasonic testing dan metode NDT lainnya.
– Riwayat kebocoran dan kegagalan.
– Kondisi coating dan sistem proteksi.
– Riwayat perbaikan serta penggantian komponen.
– Data operasi yang berkaitan dengan mekanisme kerusakan.
Hasil analisis kemudian digunakan untuk mendukung evaluasi kondisi aset dan perencanaan kegiatan inspeksi maupun maintenance.
Inspection Data Analysis bukan sekadar menghitung angka. Proses ini juga membutuhkan pemahaman mengenai konteks pengukuran, karakteristik material, kondisi operasi, mekanisme kerusakan, serta keterbatasan metode pemeriksaan.
2. Mengapa Analisis Data Inspeksi Penting?
Dalam fasilitas industri, jumlah data inspeksi dapat berkembang sangat besar seiring bertambahnya usia operasi aset.
Tanpa sistem analisis yang baik, informasi penting dapat tersembunyi di antara banyaknya laporan dan catatan pemeriksaan.
Beberapa manfaat utama Inspection Data Analysis adalah sebagai berikut.
A. Mengetahui Perkembangan Kondisi Aset
Data historis dapat digunakan untuk membandingkan kondisi material dari satu periode inspeksi ke periode berikutnya.
Dengan demikian, engineer dapat mengetahui apakah kondisi aset relatif stabil, mengalami penurunan, atau menunjukkan perubahan pola degradasi.
B. Mengidentifikasi Peningkatan Laju Korosi
Perubahan ketebalan dapat memberikan indikasi mengenai perkembangan kehilangan material.
Apabila laju kehilangan ketebalan meningkat, diperlukan evaluasi lebih lanjut untuk mengetahui penyebabnya dan menentukan tindakan pengendalian yang sesuai.
C. Menemukan Anomali dan Kerusakan Lokal
Analisis data dapat membantu menemukan hasil pengukuran yang berbeda secara signifikan dibandingkan lokasi lain dalam satu sistem.
Perbedaan tersebut dapat menunjukkan adanya localized corrosion, perubahan kondisi pengukuran, atau kemungkinan kesalahan pencatatan yang perlu diverifikasi.
D. Mendukung Perencanaan Inspeksi
Hasil analisis dapat membantu menentukan lokasi yang memerlukan pemeriksaan lebih lanjut, metode NDT yang sesuai, serta kebutuhan penyesuaian program inspeksi.
E. Mendukung Keputusan Maintenance
Informasi kondisi aktual aset dapat digunakan untuk mengevaluasi kebutuhan perbaikan, penggantian komponen, mitigasi, atau assessment engineering.
3. Jenis Data yang Dibutuhkan dalam Analisis Inspeksi
Kualitas analisis sangat bergantung pada kualitas data yang digunakan.
Sebelum melakukan evaluasi, beberapa kelompok data perlu dikumpulkan.
A. Data Identitas Peralatan
Data ini digunakan untuk memastikan bahwa hasil inspeksi terhubung dengan aset yang benar.
Contohnya:
– Equipment ID.
– Line number atau piping number.
– Equipment name.
– Material specification.
– Diameter dan ketebalan nominal.
– Design pressure dan design temperature.
– Lokasi atau unit operasi.
B. Data Lokasi Pengukuran
Data lokasi penting untuk memastikan bahwa hasil pengukuran dapat dibandingkan secara tepat.
Informasi yang perlu tersedia antara lain:
– Identitas Condition Monitoring Location (CML).
– Examination point.
– Posisi dan orientasi pengukuran.
– Gambar atau sketsa lokasi.
– Identifikasi corrosion circuit.
– Riwayat perubahan lokasi pemeriksaan.
C. Data Hasil Inspeksi
Data ini merupakan hasil aktual pemeriksaan.
Contohnya:
– Tanggal inspeksi.
– Ketebalan hasil pengukuran.
– Metode pemeriksaan.
– Jenis alat.
– Identitas personel pemeriksa.
– Kondisi permukaan.
– Temuan visual.
– Indikasi kerusakan.
D. Data Historis dan Operasi
Data historis diperlukan untuk memahami perubahan kondisi aset.
Informasi yang dapat digunakan meliputi:
– Hasil pengukuran sebelumnya.
– Riwayat corrosion rate.
– Perubahan kondisi proses.
– Riwayat kebocoran.
– Riwayat perbaikan.
– Penggantian material.
– Perubahan sistem proteksi korosi.
Semakin lengkap konteks data yang tersedia, semakin baik dasar interpretasi hasil analisis.
4. Validasi Data Sebelum Analisis
Salah satu tahapan penting dalam analisis data inspeksi adalah validasi data.
Data inspeksi yang tidak akurat dapat menghasilkan kesimpulan yang salah meskipun perhitungan dilakukan dengan benar.
Karena itu, sebelum analisis dilakukan, data perlu diperiksa terlebih dahulu.
A. Konsistensi Identitas Lokasi
Pastikan hasil pengukuran benar-benar berasal dari CML dan examination point yang sama.
Pengukuran pada lokasi berbeda tidak boleh langsung dibandingkan seolah-olah berasal dari satu titik yang identik.
B. Konsistensi Satuan
Pastikan seluruh data menggunakan satuan yang sama.
Contohnya, ketebalan dalam milimeter tidak boleh langsung dibandingkan dengan data dalam inci tanpa konversi yang benar.
C. Kesesuaian Metode Pemeriksaan
Perbedaan metode atau teknik pemeriksaan dapat memengaruhi hasil pengukuran.
Apabila metode berubah, dampaknya terhadap keterbandingan data harus dievaluasi.
D. Pemeriksaan Nilai yang Tidak Wajar
Nilai yang terlalu tinggi atau terlalu rendah dibandingkan data lainnya perlu ditinjau kembali.
Kemungkinan penyebabnya antara lain:
– Kesalahan input.
– Kesalahan identifikasi lokasi.
– Kondisi permukaan yang tidak sesuai.
– Kalibrasi atau pengaturan alat.
– Perbedaan teknik pengukuran.
– Adanya kerusakan lokal yang sebenarnya.
Nilai yang berbeda tidak boleh langsung dihapus hanya karena terlihat tidak normal. Nilai tersebut harus diverifikasi terlebih dahulu.
E. Kelengkapan Dokumentasi
Pastikan tanggal, identitas peralatan, lokasi, metode, dan hasil pemeriksaan tersedia.
Tanpa dokumentasi yang memadai, hasil pengukuran akan sulit digunakan untuk evaluasi historis.
5. Analisis Tren Ketebalan Material
Salah satu bentuk analisis data inspeksi yang umum pada sistem perpipaan adalah thickness trend analysis.
Analisis ini dilakukan dengan membandingkan hasil pengukuran ketebalan pada lokasi yang sama dari beberapa periode pemeriksaan.
Sebagai contoh:
Tahun| Ketebalan
2023| 8,5 mm
2024| 8,2 mm
2025| 7,9 mm
2026| 7,5 mm
Dari data tersebut terlihat adanya penurunan ketebalan selama periode pengamatan.
Penurunan tersebut dapat menjadi indikasi kehilangan material yang perlu dievaluasi lebih lanjut.
Namun, analisis tidak boleh hanya melihat perbedaan angka. Engineer juga perlu mempertimbangkan apakah pengukuran dilakukan pada lokasi yang sama, menggunakan metode yang sebanding, dan memiliki ketidakpastian yang dapat diterima.
A. Mengidentifikasi Pola Penurunan
Tren ketebalan dapat menunjukkan beberapa kondisi:
1. Penurunan relatif stabil.
2. Penurunan semakin cepat.
3. Penurunan tidak konsisten.
4. Ketebalan relatif tidak berubah.
5. Terdapat perubahan mendadak yang membutuhkan verifikasi.
Pola tersebut dapat membantu menentukan apakah diperlukan pemeriksaan tambahan atau evaluasi terhadap kondisi proses.
B. Membandingkan Antarperiode
Perbandingan antarperiode sebaiknya menggunakan data yang memiliki identitas lokasi dan karakteristik pengukuran yang konsisten.
Jika lokasi pengukuran berpindah, data harus diberi penjelasan agar tidak menghasilkan kesimpulan yang menyesatkan.
6. Analisis Corrosion Rate dari Data Inspeksi
Corrosion rate merupakan salah satu parameter yang dapat diperoleh dari data pengukuran ketebalan.
Untuk kehilangan ketebalan yang dapat dianggap relatif seragam, perhitungan sederhana dapat menggunakan persamaan:
Corrosion Rate = (Ketebalan awal − Ketebalan akhir) / Selang waktu
Jika ketebalan dinyatakan dalam milimeter dan waktu dalam tahun, hasilnya adalah mm/tahun.
Contoh Perhitungan
Misalkan hasil pengukuran pada lokasi yang sama adalah:
– Ketebalan tahun 2023: 8,5 mm.
– Ketebalan tahun 2026: 7,5 mm.
– Selang waktu: 3 tahun.
Maka:
Corrosion Rate = (8,5 − 7,5) / 3
Corrosion Rate = 0,33 mm/tahun.
Nilai tersebut merupakan perkiraan laju kehilangan ketebalan rata-rata selama periode pengamatan.
Untuk evaluasi yang lebih lengkap, engineer dapat membandingkan:
Short-Term Corrosion Rate
Menggambarkan laju kehilangan ketebalan berdasarkan dua periode inspeksi yang relatif berdekatan.
Long-Term Corrosion Rate
Menggambarkan laju kehilangan ketebalan berdasarkan periode historis yang lebih panjang.
Kedua nilai tersebut dapat memberikan perspektif berbeda mengenai perkembangan degradasi.
Apabila short-term corrosion rate lebih tinggi daripada long-term corrosion rate, kondisi tersebut dapat menjadi indikasi perubahan lingkungan atau operasi, tetapi tetap harus diverifikasi melalui evaluasi data dan mekanisme kerusakan.
Perhitungan sederhana ini tidak boleh digunakan secara langsung apabila data tidak sebanding, terdapat indikasi localized corrosion, atau ketidakpastian pengukuran lebih besar daripada perubahan ketebalan yang diamati.
7. Memahami Ketidakpastian Pengukuran
Setiap metode pemeriksaan memiliki keterbatasan dan ketidakpastian pengukuran.
Dalam ultrasonic thickness measurement, hasil dapat dipengaruhi oleh beberapa faktor, seperti:
– Kondisi permukaan material.
– Kekasaran permukaan.
– Ketebalan lapisan coating.
– Jenis dan kondisi transducer.
– Kalibrasi alat.
– Temperatur material.
– Karakteristik material.
– Teknik dan kemampuan personel pemeriksa.
Sebagai contoh, hasil pengukuran pertama menunjukkan 8,0 mm dan pengukuran berikutnya menunjukkan 7,9 mm.
Perbedaan sebesar 0,1 mm belum tentu menunjukkan kehilangan ketebalan yang benar-benar terjadi. Perbedaan tersebut perlu dievaluasi terhadap ketidakpastian dan repeatability metode pengukuran yang digunakan.
Karena itu, engineer tidak boleh langsung menyimpulkan adanya peningkatan korosi hanya berdasarkan perubahan angka yang sangat kecil.
Validasi, pengukuran ulang, atau pemeriksaan tambahan dapat diperlukan sebelum mengambil keputusan.
8. Identifikasi Anomali dalam Data Inspeksi
Anomali merupakan hasil pengukuran atau temuan yang berbeda dari pola yang diperkirakan.
Dalam analisis data inspeksi, anomali perlu mendapatkan perhatian karena dapat menunjukkan kondisi yang tidak biasa.
Contohnya, sebuah piping circuit memiliki lima lokasi pengukuran dengan hasil berikut:
CML| Ketebalan
CML-01| 8,2 mm
CML-02| 8,1 mm
CML-03| 8,0 mm
CML-04| 6,2 mm
CML-05| 8,1 mm
CML-04 menunjukkan nilai yang lebih rendah dibandingkan lokasi lainnya.
Temuan tersebut tidak otomatis berarti terjadi kesalahan pengukuran. Ada beberapa kemungkinan yang perlu diperiksa:
1. Terjadi localized corrosion.
2. Lokasi mengalami erosion-corrosion.
3. Kondisi operasi lokal berbeda.
4. Pengukuran dilakukan pada posisi yang berbeda dari inspeksi sebelumnya.
5. Terdapat kesalahan pengukuran atau pencatatan.
Apabila hasil pengukuran telah diverifikasi dan menunjukkan adanya penipisan lokal, lokasi tersebut perlu dievaluasi secara lebih mendalam.
Pemeriksaan tambahan dapat dilakukan menggunakan thickness mapping atau metode lain yang sesuai dengan karakteristik kerusakan.
9. Analisis Data untuk Mengidentifikasi Perubahan Damage Mechanism
Data inspeksi tidak hanya digunakan untuk mengetahui kehilangan ketebalan.
Perubahan pola temuan juga dapat memberikan petunjuk mengenai mekanisme kerusakan yang sedang berkembang.
A. General Corrosion
Apabila penurunan ketebalan terjadi relatif merata pada area yang luas, kondisi tersebut dapat mengindikasikan general corrosion.
Namun, pola tersebut tetap harus dikonfirmasi dengan pemeriksaan dan evaluasi yang sesuai.
B. Localized Corrosion
Apabila kehilangan ketebalan terkonsentrasi pada area tertentu, perlu dipertimbangkan kemungkinan pitting corrosion atau bentuk localized metal loss lainnya.
C. Erosion-Corrosion
Penipisan pada lokasi dengan kecepatan aliran tinggi, perubahan arah aliran, atau impingement dapat menjadi indikasi yang perlu dievaluasi terhadap kemungkinan erosion-corrosion.
D. Corrosion Under Insulation
Temuan korosi eksternal pada area yang tertutup insulation dapat menjadi indikasi CUI, terutama apabila kondisi insulation memungkinkan masuk dan tertahannya air.
E. Cracking
Apabila hasil pemeriksaan menunjukkan indikasi retak, evaluasi tidak boleh hanya mengandalkan data ketebalan.
Diperlukan metode pemeriksaan dan analisis yang sesuai dengan jenis, orientasi, serta lokasi retak.
Identifikasi damage mechanism harus mempertimbangkan kombinasi data inspeksi, material, lingkungan, dan kondisi operasi.
10. Menggunakan Data Inspeksi untuk Evaluasi Remaining Life
Hasil analisis ketebalan dan corrosion rate dapat digunakan sebagai salah satu dasar untuk memperkirakan remaining life.
Dalam pendekatan sederhana untuk kehilangan ketebalan yang relatif seragam, persamaannya adalah:
Remaining Life = (Ketebalan aktual − Ketebalan minimum yang dipersyaratkan) / Corrosion Rate
Contoh:
– Ketebalan aktual: 7,5 mm.
– Ketebalan minimum: 5,5 mm.
– Corrosion rate: 0,33 mm/tahun.
Maka:
Remaining Life = (7,5 − 5,5) / 0,33
Remaining Life ≈ 6,1 tahun.
Angka tersebut merupakan ilustrasi matematis, bukan jaminan bahwa aset aman dioperasikan selama 6,1 tahun.
Evaluasi aktual harus mempertimbangkan ketebalan minimum berdasarkan perhitungan engineering, pola kehilangan ketebalan, ketidakpastian data, perubahan kondisi operasi, mekanisme kerusakan, dan persyaratan kode yang berlaku.
Untuk kondisi localized metal loss atau kerusakan yang lebih kompleks, diperlukan metode assessment yang sesuai, bukan hanya perhitungan sederhana menggunakan corrosion rate rata-rata.
11. Mengubah Hasil Analisis Menjadi Keputusan Inspeksi
Salah satu tujuan utama Inspection Data Analysis adalah menghasilkan keputusan yang dapat ditindaklanjuti.
Hasil analisis dapat dikelompokkan berdasarkan kondisi dan kebutuhan tindak lanjut.
A. Kondisi Stabil
Apabila data menunjukkan kondisi relatif stabil dan tidak ditemukan indikasi kerusakan baru, program inspeksi dapat dilanjutkan sesuai strategi yang telah ditetapkan.
B. Terjadi Peningkatan Corrosion Rate
Jika laju kehilangan ketebalan meningkat secara terverifikasi, diperlukan evaluasi penyebab dan efektivitas pengendalian korosi.
Tindakan dapat mencakup pemeriksaan tambahan, evaluasi kondisi proses, atau peninjauan program corrosion control.
C. Ditemukan Localized Corrosion
Apabila ditemukan penipisan lokal, perlu dilakukan pemeriksaan dengan cakupan yang memadai untuk mengetahui distribusi dan tingkat kerusakannya.
D. Ketebalan Mendekati Batas Minimum
Kondisi ini memerlukan evaluasi engineering untuk menentukan kelayakan operasi, kebutuhan perbaikan, atau tindakan lain sesuai kode dan prosedur yang berlaku.
E. Ditemukan Indikasi Cracking
Indikasi retak harus ditangani menggunakan prosedur evaluasi yang sesuai dengan jenis kerusakan dan tingkat risikonya.
Tidak semua temuan dapat diselesaikan hanya dengan meningkatkan frekuensi pengukuran ketebalan.
12. Hubungan Inspection Data Analysis dengan CML dan Corrosion Circuit
Condition Monitoring Location (CML) merupakan area yang ditentukan untuk pemeriksaan berkala.
Corrosion circuit merupakan pengelompokan bagian sistem yang memiliki karakteristik proses dan potensi mekanisme kerusakan yang relevan.
Sementara itu, Inspection Data Analysis merupakan proses mengolah dan menginterpretasikan data yang diperoleh dari lokasi tersebut maupun dari aktivitas inspeksi lainnya.
Ketiganya memiliki hubungan yang erat.
Alur sederhananya adalah:
Corrosion Circuit → Penentuan CML → Pengumpulan Data Inspeksi → Validasi Data → Analisis Tren → Evaluasi Kondisi → Keputusan Integritas
Corrosion circuit membantu menentukan konteks evaluasi, CML membantu menentukan lokasi pengambilan data, sedangkan Inspection Data Analysis membantu mengubah data tersebut menjadi informasi yang berguna.
Dengan demikian, lokasi pengukuran yang tepat harus didukung oleh sistem pencatatan dan analisis yang baik.
13. Hubungan Inspection Data Analysis dengan RBI
Risk Based Inspection (RBI) menggunakan pendekatan risiko untuk membantu menentukan prioritas dan strategi inspeksi.
Data hasil analisis inspeksi dapat menjadi salah satu input penting dalam proses evaluasi tersebut.
Informasi yang dapat digunakan antara lain:
– Corrosion rate.
– Kondisi ketebalan aktual.
– Riwayat kerusakan.
– Damage mechanism.
– Hasil pemeriksaan NDT.
– Riwayat kegagalan.
– Perubahan kondisi operasi.
Penelitian Bramantya, Haryadi, dan Umardani (2024) pada pipa gas menunjukkan penerapan evaluasi laju korosi, remaining life, dan risk level untuk mendukung penyusunan prioritas inspeksi.
Apabila hasil analisis menunjukkan peningkatan degradasi atau perubahan kondisi aset, penilaian risiko dapat memerlukan pembaruan sesuai metodologi RBI yang digunakan.
Namun, Inspection Data Analysis bukan pengganti RBI.
Analisis data memberikan informasi mengenai kondisi dan perkembangan kerusakan, sedangkan RBI mengintegrasikan informasi tersebut dengan kemungkinan kegagalan serta konsekuensi kegagalan untuk menentukan prioritas pengelolaan risiko.
14. Pengelolaan Data Inspeksi secara Digital
Seiring meningkatnya jumlah peralatan dan hasil pemeriksaan, pengelolaan data secara manual dapat menjadi semakin kompleks.
Karena itu, fasilitas industri dapat menggunakan Inspection Data Management System (IDMS) atau sistem pengelolaan data inspeksi yang terkomputerisasi.
Sistem tersebut dapat membantu:
1. Menyimpan hasil pengukuran ketebalan.
2. Mengelola identitas CML dan examination point.
3. Membandingkan data historis.
4. Menghitung corrosion rate.
5. Mengidentifikasi lokasi dengan penurunan ketebalan signifikan.
6. Memantau jadwal inspeksi.
7. Menyimpan rekomendasi dan tindak lanjut.
8. Menghasilkan laporan serta visualisasi tren.
Data juga dapat diintegrasikan dengan sistem lain seperti Computerized Maintenance Management System (CMMS), asset register, dan data historian apabila fasilitas memiliki infrastruktur yang mendukung.
Namun, penggunaan sistem digital tidak otomatis menjamin kualitas analisis.
Akurasi hasil tetap bergantung pada kualitas data masukan, konsistensi identifikasi lokasi, prosedur pemeriksaan, dan validasi engineering.
15. Kesalahan Umum dalam Analisis Data Inspeksi
Beberapa kesalahan yang perlu dihindari meliputi:
A. Membandingkan Data dari Lokasi Berbeda
Hasil pengukuran dari dua lokasi berb